




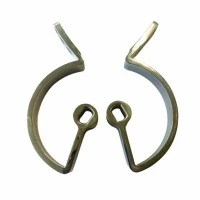
خطاف سحب الشاحنة صب زجاج الماء
خطاف سحب الشاحنة يتعلق بمجال المركبات الثقيلة ويتضمن قضيب سحب وخطاف. تم تثبيت الخطاف على شريط السحب. يتم تثبيت قطعة مرنة مضادة للانفصال على شريط السحب. تم تكوين القطعة المرنة المضادة للانفصال لتتناسب مع طرف الخطاف. هيكل موقف البطاقة.
مقدمة المنتج
|
خطاف سحب الشاحنة صب زجاج الماء |
|||||||
|
غرض |
مادة |
عملية الإنتاج |
درجة حرارة التلبد |
قالب |
مخصص |
||
|
خطاف سحب الشاحنة |
X2CrNi189 |
صب الاستثمار |
1380 درجة |
ليتم تخصيصها |
نعم |
||
|
المواد المتاحة |
الفولاذ الكربوني، سبائك الصلب، سبائك الألومنيوم، الفولاذ المقاوم للصدأ منخفض الكربون، سبائك التيتانيوم (Ti، TC4)، سبائك النحاس، السبائك الفائقة (718، 713) |
||||||
|
نعومة |
دقة الأبعاد |
كثافة المنتج |
علاج المظهر |
الوزن المناسب |
|||
|
الخشونة Ra1-5μm |
(±0.1%-±0.5%) |
7.3-7.6/سم³ |
وفقا لمتطلبات العملاء |
0.03ز-400زز |
|||
خطاف سحب الشاحنة يتعلق بمجال المركبات الثقيلة ويتضمن قضيب سحب وخطاف. تم تثبيت الخطاف على شريط السحب. يتم تثبيت قطعة مرنة مضادة للانفصال على شريط السحب. تم تكوين القطعة المرنة المضادة للانفصال لتتناسب مع طرف الخطاف. هيكل موقف البطاقة. يمكن للجزء المرن المضاد للفك أن يمنع الفك بشكل فعال. يتم تزويد القطعة المرنة المضادة للانفصال بهيكل قفل يطابق طرف الخطاف، والذي يمكنه وضع طرف الخطاف وتقليل تآكل أو بثق قطعة الزنبرك أثناء عملية الجر، وبالتالي تقليل متانة الزنبرك قطعة. وتمنع الخطاف من الانفصال عن طريق الخطأ عن القطعة المرنة المضادة للخطاف أثناء عملية السحب. يتميز صب الزجاج المائي بخطاف سحب الشاحنة بهيكل بسيط وعملي قوي وقيمة جيدة للترويج في السوق.
اصنع نموذجًا من الشمع
1. يجب أن يفي القالب المستخدم للضغط على قالب الشمع بمتطلبات الرسم الخاصة بالمنتج ويتم استخدامه بعد اجتياز الفحص.
2. يجب صياغة المادة الشمعية وفقاً لنسبة شمع البارافين: حمض دهني 1:1. بعد الذوبان، أضف رقائق الشمع وحركها ميكانيكيًا إلى عجينة. أضفه إلى آلة ضغط الشمع واحقن الشمع في القالب.
3. يجب إبقاء نموذج الشمع تحت الضغط وتبريده في القالب قبل إزالة القالب. يجب تصحيح نموذج الشمع المشوه في الوقت المناسب وتبريده في الماء البارد. بعد التبريد الكامل، يمكن إزالة النتوءات وتشذيبها.
4. بعد اجتياز قالب الشمع الذي تم إصلاحه للفحص، قم بتنظيف الشحم السطحي قبل لحامه بالصب والناهض.
5. بعد تجميع الوحدة ولحامها، من الضروري تنظيف رقائق الشمع من الداخل والخارج قبل إرسالها إلى الغلاف للتغليف والتعليق.
صنع شل
1. اختيار المواد: استخدم 320- مسحوق الزركون الشبكي لملاط الطبقة السطحية، واستخدم مسحوق الألومنيوم العالي أو مسحوق فحم الكوك ومسحوق الكوارتز المكون من 200- شبكة أو أكثر لملاط طبقة التسليح، واستخدم معامل 3.1~3.4 للرابط، وكثافة 1.30~1.40 لزجاج الماء 40#.
2. اختيار الرمل: استخدم 80 إلى 100 شبكة من اكسيد الالمونيوم البني للطبقة السطحية، و40 إلى 70 شبكة من رمل الكوارتز للطبقة الثانية، و20 إلى 40 شبكة من رمل الكوارتز للطبقة الثالثة، و10 إلى 20 شبكة من رمل الكوارتز للطبقة الرابعة و الطبقات اللاحقة.
3. تحضير الملاط: الطبقة السطحية والطبقة الثانية: قم بتخفيف كوب الماء بالماء إلى كثافة 1.28~1.3{{10}}، ثم أضف مسحوق الزركون، النسبة هي 1:1.1~1.2 (ملاحظة (يجب تعديل النسبة حسب التغيرات في درجات الحرارة)، واستمر في التقليب ميكانيكيًا، ثم أضف 0.05% عامل تنظيف و0.05% عامل إزالة الرغوة، واستمر في التحريك لمدة لا تقل عن 6 ساعات، واتركه يُترك لمدة 4 ساعات حتى ينضج ويُقلب بالتساوي قبل الاستخدام. الطبقة الانتقالية ثلاثية الطبقات تستخدم زجاج الماء بكثافة 1.30~1.32 بالإضافة إلى مسحوق الألومنيوم العالي ومسحوق الكوارتز، بنسبة 1:0.5:0.5. طبقة التسليح هي نفس الطبقات الثلاث، ولكن النسبة أكثر سمكًا قليلاً.
4. يتم قياس لزوجة الملاط بكوب تدفق 100 مل. زمن الطبقة السطحية والطبقة الثانية والثالثة من 28 إلى 35 ثانية، وزمن طبقة التسليح من 45 إلى 50 ثانية.
5. الملاط المعلق: اغمر الوحدة المؤهلة في الملاط المقلب بالتساوي، حركه لأعلى ولأسفل مرتين، ثم ارفعه للخارج. استخدم فرشاة لثقب الفقاعات في الكلمات والزوايا الميتة ثم قم بتنظيف الملاط، ثم قم بتنظيف الملاط الزائد. الوحدة بأكملها تحتاج إلى أن يتم تعليقها بالتساوي مع عدم وجود أي سهو وخمس طبقات من الملاط، ومن ثم يمكن تعليق الرمل. لا ينبغي أن تكون عملية تعليق الملاط بأكملها طويلة جدًا لتجنب التصلب الطبيعي للسطح والفشل في تعليق الرمل.
6. نشر الرمل: يجب نشر الرمل بسرعة لتجنب تساقط وتراكم الطين. يجب أن ينتشر الرمل بالتساوي دون وجود ثغرات. يجب وضع وحدة نشر الرمل في مكان جيد التهوية حتى تجف بشكل طبيعي ثم يتم وضعها في محلول كلوريد الأمونيوم حتى تتصلب. بعد الطبقات، يمكن وضعه مباشرة في محلول كلوريد الأمونيوم للتصلب بدون تجفيف أو تصلب بالهواء الطبيعي.
7. التصلب: يتم تصلب الطبقة السطحية لمدة 15 دقيقة، ويتم تصلب الطبقتين الثانية والثالثة لمدة من 15 إلى 20 دقيقة، ويتم تصلب طبقة التسليح لمدة 40 إلى 60 دقيقة.
8. التجفيف بالهواء: يتم التشغيل بالشكل المناسب وفقًا للحالة الفعلية، والتحكم في مبدأ "غير مبلل وليس أبيض".
9. عندما تتصلب الوحدة، يجب الانتباه إلى تفريغها وقلبها لضمان تصلب كل جزء من الوحدة بالكامل.
10. تحضير المقسي: يستخدم كلوريد الأمونيوم الصناعي بدرجة نقاوة تزيد عن 95% ويضاف الماء لتحضير محلول كلوريد الأمونيوم. تركيز محلول كلوريد الأمونيوم هو 22 ~ 28٪، وقيمة الرقم الهيدروجيني ليست أكبر من 7.5، ودرجة الحرارة مطلوبة أن تكون 15 ~ 25 درجة. حاول الاحتفاظ بها عند الساعة 10 في الشتاء. أعلى من الدرجة، عندما يتم استخدام محلول المقسى لفترة طويلة ويتناقص التركيز، يجب إضافة كلوريد الأمونيوم في الوقت المناسب لزيادة التركيز. عندما تكون قيمة الرقم الهيدروجيني أكبر من 7.5، يجب إضافة حمض الهيدروكلوريك المركز للتعديل.
إزالة الشمع
1. يمكن إزالة الشمع من الوحدة المطلية بعد ركنها لمدة ثلاث إلى أربع ساعات.
2. قم بتنظيف الحطام عند بوابة الوحدة ووضعه في إطار إزالة الشمع. عندما ترتفع درجة حرارة ماء إزالة الشمع إلى 90 درجة، قم بإسقاط الإطار في غلاية إزالة الشمع. لاحظ أن إطار إزالة الشمع يجب أن يكون على بعد حوالي 100 مم من قاع الخزان. ، ثم أغلق صمام الهواء وحافظ على درجة حرارة الماء عند 90 ~ 95 درجة لمنع الماء من الغليان والتدحرج وإحضار الحطام إلى تجويف القالب. من أجل استكمال تصلب قذيفة القالب أثناء عملية إزالة الشمع، يجب إضافة كمية مناسبة من الكلور إلى الماء. الأمونيوم.
3. عندما لا يطفو الشمع لأعلى عند بوابة غلاف القالب، ارفع إطار إزالة الشمع من سطح الماء، ثم اسكب الماء بسرعة في تجويف القالب يدويًا، ثم ضع غلاف القالب رأسًا على عقب على أرضية نظيفة .
تحميص
1. يجب ترك غلاف القالب الخالي من الشمع ليجف لمدة 4 إلى 6 ساعات قبل حرقه في الفرن.
2. عند خبز غلاف القالب، ضع البوابة لأسفل، واخبزها أولاً في درجة حرارة منخفضة، ثم اخبزها في درجة حرارة أعلى. يجب التحكم في درجة الحرارة عند 800 ~ 850 درجة والاحتفاظ بها لمدة 1 ~ 2 ساعة. عندما يتم تبريد الفرن إلى أقل من 500 درجة، يمكنك ترك الفرن وانتظار الصب. تتمتع قشرة القالب بأقصى قوة عند 400 درجة، لذا يجب الاهتمام بالمراقبة والتحكم أثناء الصب.
3. أثناء نقل غلاف القالب، احتفظ بالبوابة لأسفل لمنع الرمل أو أي مادة غريبة أخرى من السقوط في تجويف القالب والتسبب في عيوب مثل احتواء الرمل.
أنظمة الكشف

صب الاستثمار سوليكا النحاس




إرسال التحقيق
