


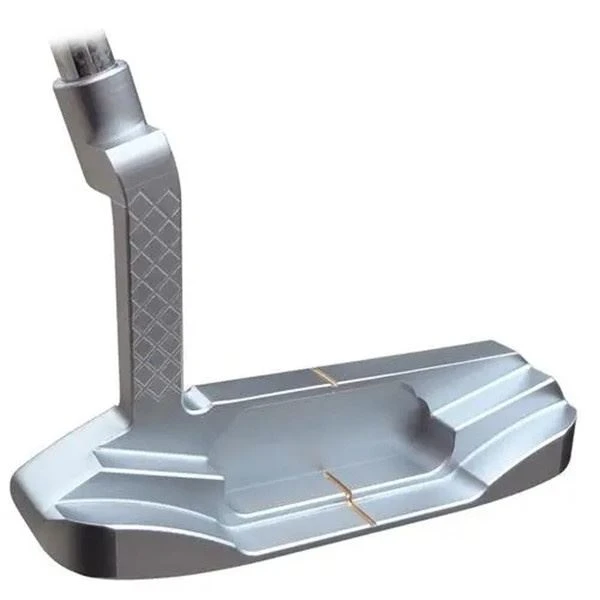



Silica Sol Investment Casting for Golf Head
يشمل صب الاستثمار ، المعروف أيضًا باسم صب الشمع المفقود ، عمليات مثل ضغط الشمع ، وإصلاح الشمع ، وتشكيل الأشجار ، والغمس ، وذوبان الشمع ، وصب المعادن المنصهرة وما بعد المعالجة. صب الشمع المفقود هو استخدام الشمع لعمل قالب شمعي للجزء المراد صبها ، ثم طلاء قالب الشمع بالطين ، وهو قالب طيني.
يشمل صب الاستثمار ، المعروف أيضًا باسم صب الشمع المفقود ، عمليات مثل ضغط الشمع ، وإصلاح الشمع ، وتشكيل الأشجار ، والغمس ، وذوبان الشمع ، وصب المعادن المنصهرة وما بعد المعالجة. صب الشمع المفقود هو استخدام الشمع لعمل قالب شمعي للجزء المراد صبها ، ثم طلاء قالب الشمع بالطين ، وهو قالب طيني. بعد أن يجف قالب الطين ، ضعه في ماء ساخن لإذابة قالب الشمع الداخلي. أخرج قالب الصلصال الذي صهر قالب الشمع ثم اخبزه في قالب من الفخار. تحمص مرة واحدة. بشكل عام ، يتم ترك منفذ الصب عند صنع قالب الطين ، ثم يتم سكب المعدن المنصهر من منفذ الصب. بعد التبريد ، يتم عمل الأجزاء المطلوبة.
المنتجات الرئيسية لقسم معدات الجولف في Qinhuangdao Zhongwei Precision Machinery Co.، Ltd:
1. OEM دنلوب ، رام ، الدب الذهبي ، أوسكيدز جولف ، نايت وغيرها من العلامات التجارية الأجنبية. الناتج الشهري هو 350 ، 000 رأس كروي صغير و 50 ، 000 رأس كروي كبير.
2 - سلسلة "Eagle Wolf" المطورة ذاتيًا من معدات الجولف (Silica sol Investment casting for Golf head)
مطور ذاتيًا من سبائك التيتانيوم المصبوب بالشمع المفقود ورأس جولف من سبائك الألومنيوم.
وصف المنتج
الوضع الأساسي لصب استثمار Silica sol لرأس الجولف
1. معايير التنفيذ: تطبق الشركة بصرامة شهادة ISO9001 & TS 16949.
2. معايير مواد المنتج: ISO ، GB ، ASTM ، SAE ، ISO ، EN ، DIN ، JIS ، BS
3. العمليات الرئيسية: صب الرمل ، صب استثمارات محلول السيليكا ، صب استثمار الزجاج المائي ، صب القشرة ، إزالة الأزيز ، تفجير الرمل ، المعالجة الحرارية ، اختبار التسرب ، معالجة السطح ، إلخ.
4. المواد المتاحة:
يمكن تخصيص سبائك التيتانيوم ، والفولاذ الكربوني ، وسبائك الفولاذ ، والفولاذ المقاوم للصدأ ، والحديد الرمادي ، والحديد الزهر ، والفولاذ المصبوب ، والألمنيوم المصبوب ، والنحاس المصبوب ، وما إلى ذلك وفقًا لمتطلبات العملاء.
المبادئ والميزات
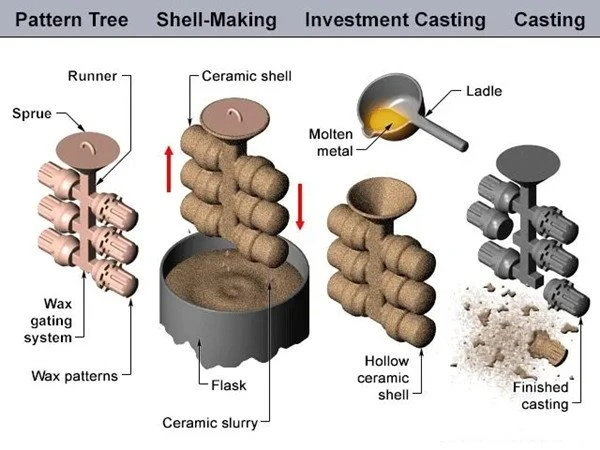
1- صب الاستثمار ، المعروف أيضًا باسم الصب الدقيق أو صب الشمع المفقود ، هو نموذج دقيق قابل للانصهار مصنوع من مواد قابلة للانصهار (الشمع والبلاستيك ، إلخ) قذيفة ، ثم تسخين القشرة لإذابة النموذج المفقود ، ثم خبزها في درجة حرارة عالية لتصبح غلافًا حراريًا ، صب المعدن السائل في الغلاف ، وقم بتبريده لتشكيل صب.
عملية الإنتاج: مادة القالب - قالب الشمع - مجموعة القوالب - إصلاح القالب - الطلاء والتعليق - الصنفرة - إزالة القوالب - التحميص - الصب - التبريد - تساقط الرمال - التنظيف.
المزايا الرئيسية لصب الاستثمار مقارنة بطرق الصب الأخرى هي كما يلي:
تتميز المصبوبات بدقة أبعاد عالية وخشونة سطح منخفضة ، ويمكنها صب الأشكال المعقدة. بشكل عام ، يمكن أن تصل الدقة إلى 5 ~ 7 درجات ، ويمكن أن تصل الخشونة إلى اثنين Ra 25-6. 3μm ؛
يمكنها صب المصبوبات ذات الجدران الرقيقة والمسبوكات ذات الوزن الصغير جدًا. الحد الأدنى لسمك جدار المصبوبات الاستثمارية يمكن أن يصل إلى 0 .5 مم ، ويمكن أن يكون الوزن صغيرًا مثل بضع جرامات ؛
يمكن أن يلقي الأنماط الجميلة والشخصيات والمسبوكات ذات الأخاديد الدقيقة والمسام المنحنية ؛
شكل وتجويف مصبوبات الاستثمار غير محدود تقريبًا ، ويمكن إنتاج الأجزاء ذات الأشكال المعقدة التي يصعب تصنيعها عن طريق صب الرمل والتزوير والقطع وطرق أخرى ، ويمكن إجراء بعض التجميعات والأجزاء الملحومة بعد تحسين هيكلي طفيف. الصب المباشر إلى أجزاء متكاملة ، وبالتالي تقليل وزن الأجزاء وتقليل تكاليف الإنتاج ؛
لا توجد قيود تقريبًا على أنواع سبائك الصب ، وغالبًا ما تستخدم في صب أجزاء من سبائك الصلب وأجزاء من الصلب الكربوني وسبائك مصبوبات مقاومة للحرارة ؛
لا يوجد حد لدفعة الإنتاج ، ويمكن إنتاجها بكميات كبيرة من قطعة واحدة إلى دفعة.
عيب طريقة الصب هذه هو أن العملية معقدة ودورة الإنتاج طويلة ، وهي غير مناسبة لإنتاج المصبوبات ذات الأبعاد العريضة الكبيرة.
2. أنواع مواد القوالب ومتطلبات الأداء
(1) تصنيف مواد القوالب
مع تطور تكنولوجيا الصب للاستثمار ، هناك المزيد والمزيد من أنواع مواد القوالب ذات التركيبات المختلفة. عادة ، يتم تقسيم مادة القالب إلى درجة حرارة عالية ، مواد ذات درجة حرارة متوسطة ومنخفضة حسب درجة انصهار مادة القالب.
درجة انصهار مادة القالب ذات درجة الحرارة المنخفضة أقل من 60 درجة مئوية ، وتنتمي إلى هذه الفئة مادة العفن لكل 50 في المائة من حامض شمع البارافين الدهني المستخدم على نطاق واسع في بلدي ؛ نقطة انصهار مادة القالب ذات درجة الحرارة العالية أعلى من 120 درجة مئوية ، وتتكون من 50 بالمائة من الصنوبري ، مادة القالب مع 20 بالمائة من الشمع و 30 بالمائة من البوليسترين هي مادة نموذجية ذات درجة حرارة عالية ؛ تكون نقطة انصهار مادة القوالب ذات درجة الحرارة المتوسطة بين النوعين المذكورين أعلاه من مواد القوالب ، ويمكن تقسيم مواد القوالب ذات درجة الحرارة المتوسطة المستخدمة حاليًا بشكل أساسي إلى مواد قائمة على الصنوبري وهناك نوعان من مواد القوالب القائمة على الشمع.
(2) المتطلبات الأساسية لأداء مادة القالب
الخصائص الفيزيائية الحرارية: درجة حرارة الانصهار المناسبة والفاصل الزمني للتصلب ، والتمدد الحراري الصغير والانكماش ، ومقاومة الحرارة العالية (نقطة التليين) ، ويجب ألا تحتوي مادة القالب على رواسب في الحالة السائلة ولا تغيير في الطور في الحالة الصلبة ؛
الخواص الميكانيكية: القوة ، الصلابة ، اللدونة ، المرونة ، إلخ ؛
أداء العملية: يشمل بشكل أساسي اللزوجة (أو السيولة) ، ومحتوى الرماد ، وخصائص الطلاء والتعليق ، إلخ.
3. عملية الصب
وفقًا للتركيب المحدد ونسبة مادة القالب ، قم بإذابة المواد الخام المختلفة في حالة سائلة ، واخلطها واخلطها بالتساوي ، وقم بتصفية الشوائب وصبها في مادة قالب تشبه العجينة ، أي يمكن الضغط على قالب الاستثمار. يعتمد الاستثمار المضغوط بشكل عام على طريقة ضغط القولبة. تسمح هذه الطريقة باستخدام مواد صب سائلة وشبه سائلة وصلبة وشبه صلبة. يتم ضغط مواد الصب السائلة وشبه السائلة تحت ضغط منخفض ، وهو ما يسمى بالقولبة بالحقن ؛ يتم ضغط مواد التشكيل شبه الصلبة أو الصلبة تحت ضغط عالٍ ، وهو ما يسمى بالقولبة بالبثق. سواء كان القولبة بالحقن أو البثق ، يجب مراعاة مزايا وعيوب الملء والتصلب.
(1) صب الحقن
تكون درجة حرارة حقن الشمع في صب الحقن في الغالب أقل من نقطة الانصهار. في هذا الوقت ، تكون مادة القالب عبارة عن ملاط أو معجون تتعايش فيه مرحلتان سائلة وصلبة. في مادة القالب الشبيهة بالملاط ، يتجاوز الطور السائل بشكل كبير المرحلة الصلبة ، لذلك تظل سيولة السائل محتجزة. في هذه الحالة ، يكون سطح القالب الاستثماري منخفض الخشونة ، ولا تظهر عيوب السطح الناتجة عن التدفق المضطرب والرش. درجة حرارة مادة قالب العجينة أقل من درجة حرارة مادة قالب العجينة ، وفقدت سيولتها. على الرغم من قلة عيوب السطح ، إلا أن خشونة السطح أعلى.
أثناء صب مواد القولبة بالحقن ، يجب استخدام أدنى درجة حرارة لمواد الصب ودرجة حرارة عمل الصب قدر الإمكان بشرط ضمان التعبئة الجيدة. اختيار الضغط ليس بأعلى مستوى ممكن. على الرغم من أن الضغط مرتفع ، إلا أن معدل انكماش الاستثمار صغير ، لكن الضغط وسرعة الحقن كبيرتان للغاية ، مما سيجعل سطح قالب الاستثمار غير أملس ، مما يؤدي إلى "فقاعات" (توسع الفقاعات تحت الجلد العفن الاستثماري ) ، وفي نفس الوقت ، بحيث تظهر بقع مواد العفن وعيوب العزل البارد. في عملية التشكيل ، من أجل منع مادة التشكيل من الالتصاق بالقولبة وتحسين تشطيب السطح لقالب الاستثمار ، يجب استخدام عامل فراق ، خاصة لمواد القولبة القائمة على الصنوبري.
(2) صب البثق
يقوم قولبة البثق ببثق مادة القالب في حالة البلاستيك ذات درجة الحرارة المنخفضة في التجويف ، وتتشكل تحت ضغط عالٍ لتقليل ومنع انكماش قالب الاستثمار. تكون مادة القالب أثناء البثق في حالة شبه صلبة أو صلبة. تكون مادة القالب صلبة نسبيًا في ظل الظروف العادية ، ولكن يمكن أن تتدفق تحت ضغط عالٍ يتميز بلزوجة عالية. لذلك ، فإن الضغط أثناء البثق يعتمد على لزوجة مادة القالب ومقاومة التدفق في فتحة الحقن والتجويف. كلما زادت لزوجة مادة القالب ، كلما كان قطر فتحة الحقن أصغر ، وكلما زاد حجم التجويف وصغر مساحة المقطع العرضي ، وكلما طالت ضربة مادة القالب ، زادت مقاومة مادة القالب للتدفق ، لذلك كلما زاد ضغط البثق المطلوب. باستخدام بثق مادة القالب شبه الصلبة ، يتم تقصير وقت التصلب لقالب الاستثمار ، وبالتالي يتم زيادة الإنتاجية ، وهو مناسب بشكل خاص لإنتاج المصبوبات ذات المقاطع العرضية السميكة والكبيرة.
4. عملية صنع شل
يتضمن صنع القشرة عمليتين من الطلاء والصنفرة. يجب إزالة الشحوم من قوالب الاستثمار قبل تطبيق الطلاء. يجب استخدام طريقة الطلاء بالغمس عند الطلاء والتعليق. أثناء عملية الطلاء والتعليق ، يجب طلاء سطح قالب الاستثمار بشكل موحد بالطلاء لتجنب التراكم الفارغ والمحلي ؛ يجب تنظيف مفاصل اللحام والزوايا الدائرية والحواف والأخاديد بالتساوي بفرشاة أو أدوات خاصة لتجنب فقاعات الهواء ؛ يجب تنظيف الرمل العائم على الطبقة السابقة قبل طلاء طبقة التسليح ؛ يجب تقليب الطلاء بانتظام أثناء عملية الطلاء والتعليق لإتقان وضبط لزوجة الطلاء.
الرمل بعد الطلاء. أكثر طرق الصنفرة شيوعًا هي الصنفرة المميعة والرش بالمطر. عادة ، بعد إخراج قالب الاستثمار من خزان الطلاء ، عندما يتدفق الطلاء المتبقي عليه بشكل موحد ولم يعد يقطر بشكل مستمر ، فهذا يعني أن تدفق الطلاء قد انتهى وبدء التجميد ، ويمكن رش الرمل. من السهل أن يتسبب نثر الرمل مبكرًا في تراكم الطلاء ؛ إن نشر الرمال بعد فوات الأوان سيؤدي إلى عدم التصاق الرمال أو التصاقها جيدًا. عند الصنفرة ، يجب تدوير قالب الاستثمار بشكل مستمر وقلبه رأسًا على عقب. الغرض من الصنفرة هو تثبيت طبقة الطلاء بالرمل ؛ زيادة سمك القشرة للحصول على القوة اللازمة ؛ تحسين نفاذية وامتياز القشرة ؛ منع التشققات عندما تصلب القشرة. يتم تحديد حجم حبيبات الرمل وفقًا لمستوى الطلاء ومناسب لزوجة الطلاء. لزوجة طلاء السطح صغيرة ، ويجب أن يكون حجم حبيبات الرمل جيدًا ، وذلك للحصول على تجويف سطح أملس. بشكل عام ، يمكن اختيار حجم جزيئات صنفرة الطبقة السطحية من مجموعة 30 أو 21 رمال ؛ طبقة جريئة. عند صنع القذائف ، يجب تجفيفها بالكامل وتقويتها بعد كل طبقة من الطلاء والصنفرة.
5. العيوب وطرق الوقاية
تنقسم عيوب مصبوبات الاستثمار إلى عيوب سطحية وداخلية ، وكذلك حجم وخشونة خارجة عن التسامح.
تشير العيوب السطحية والداخلية إلى الصب السفلي ، والعزل البارد ، والانكماش ، والمسام ، وإدراج الخبث ، والتكسير الحراري ، والتكسير البارد ، وما إلى ذلك ؛ حجم وخشونة التسامح تشمل بشكل أساسي استطالة وتشوه المصبوبات.
ترتبط العيوب السطحية والداخلية بشكل أساسي بدرجة حرارة صب سائل السبيكة ، ودرجة حرارة الخبز للقشرة وعملية التحضير ، وتصميم نظام الصب وهيكل الصب وعوامل أخرى.
السبب الرئيسي وراء خروج حجم الصب وخشونته عن التسامح هو أن تصميم القالب مرتبط بالبلى ، وبنية الصب ، وتحميص القشرة وقوتها ، وتنظيف الصب.
على سبيل المثال ، عندما يتم صب الاستثمار تحت الصب ، قد يكون السبب هو أن درجة حرارة الصب المنخفضة ودرجة حرارة غلاف القالب تقلل من سيولة المعدن المنصهر ، وجدار الصب رقيق جدًا ، وتصميم نظام البوابة غير معقول ، خبز القشرة غير كافٍ أو نفاذية الهواء رديئة ، صب إذا كانت السرعة بطيئة للغاية ووقت الصب غير كافٍ ، في هذا الوقت ، يجب حل المشكلة بطريقة مستهدفة ويجب التخلص من العيوب وفقًا للمواصفات المحددة هيكل الصب والعمليات ذات الصلة المتضمنة.
عملية ما بعد الصب
1. المعالجة الحرارية: التلدين ، الكربنة ، التقسية ، التبريد ، التطبيع ، تلطيف السطح
2. معدات المعالجة: CNC ، WEDM ، المخرطة ، آلة الطحن ، آلة الحفر ، المطحنة ، إلخ ؛
3. المعالجة السطحية: رش المسحوق ، طلاء الكروم ، الطلاء ، السفع الرملي ، طلاء النيكل ، الجلفنة ، السواد ، التلميع ، الصبغة الزرقاء ، إلخ.

القوالب وأجهزة الفحص
1. عمر خدمة القالب: عادة شبه دائم. (باستثناء الرغوة المفقودة).
2. وقت تسليم القالب: 10-25 يوم (وفقًا لهيكل المنتج وحجم المنتج).
3. صيانة الأدوات والقوالب: Zhongwei مسؤولة عن الأجزاء الدقيقة.
مراقبة الجودة
1. مراقبة الجودة: المعدل المعيب أقل من 0. 1 بالمائة.
2. سيتم فحص العينات والتشغيل التجريبي بنسبة 100 في المائة أثناء الإنتاج وقبل الشحن ، وفحص العينة للإنتاج الضخم وفقًا لمعايير ISDO أو متطلبات العملاء
3. معدات الاختبار: كشف الخلل ، محلل الطيف ، محلل الصورة الذهبي ، آلة القياس ثلاثية الإحداثيات ، معدات اختبار الصلابة ، آلة اختبار الشد.
4. تقديم خدمة ما بعد البيع.
5. يمكن إرجاع الجودة إلى الوراء.


إرسال التحقيق
