




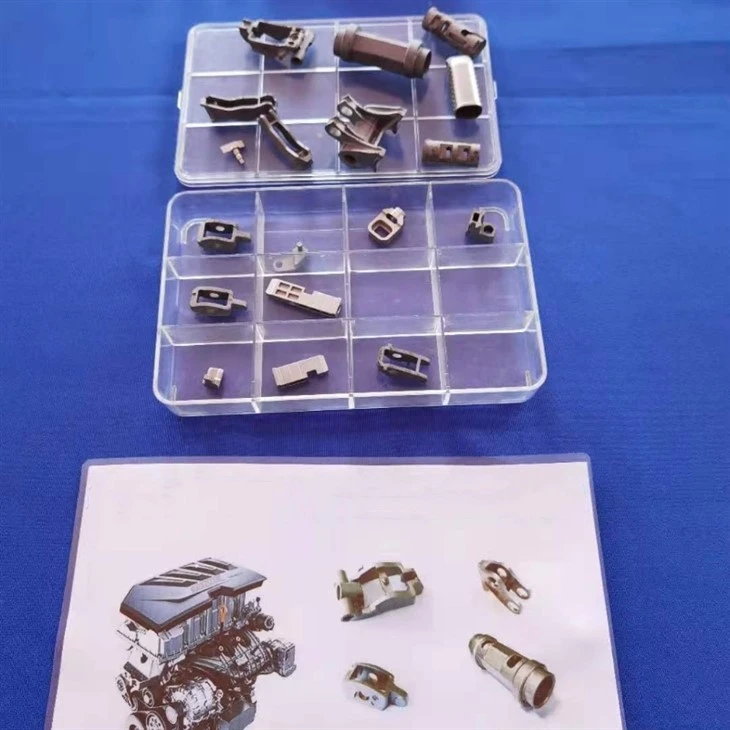
فقدان-صب الشمع من سبائك التيتانيوم للأذرع الهزازة للسيارات
تعتبر الأذرع المتأرجحة للسيارات مكونًا مهمًا في مجموعة صمامات المحرك. وتتمثل مهمتها في نقل الحركة والقوة من عمود الكامات إلى الصمامات، والتحكم في فتحها وإغلاقها. يؤثر أداء الذراع المتأرجح بشكل مباشر على كفاءة سحب وعادم المحرك، وبالتالي يؤثر على خرج الطاقة والاقتصاد في استهلاك الوقود وأداء الانبعاثات.
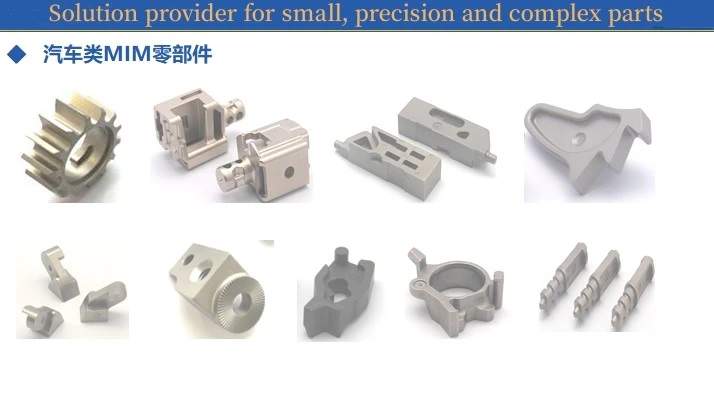
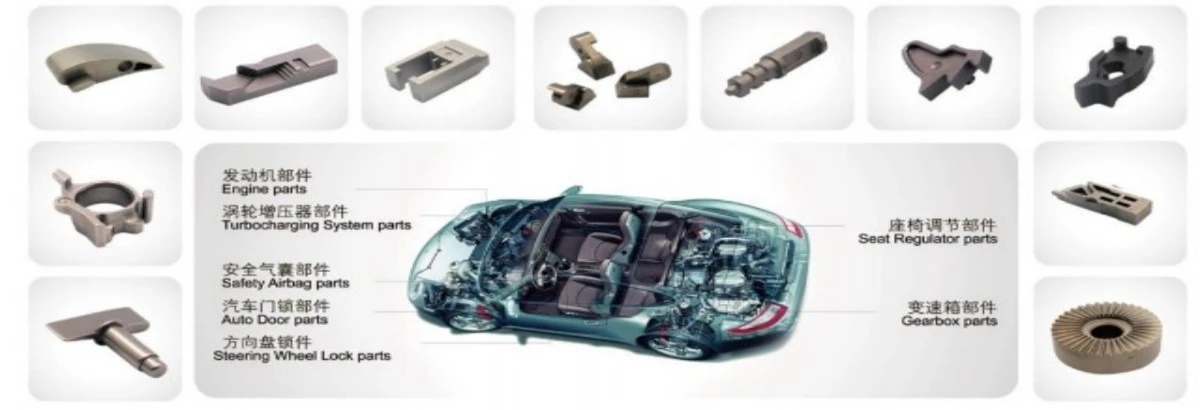
نظرة عامة على أذرع الروك للسيارات
تعتبر الأذرع المتأرجحة للسيارات مكونًا مهمًا في مجموعة صمامات المحرك. وتتمثل مهمتها في نقل الحركة والقوة من عمود الكامات إلى الصمامات، والتحكم في فتحها وإغلاقها. يؤثر أداء الذراع المتأرجح بشكل مباشر على كفاءة سحب وعادم المحرك، وبالتالي يؤثر على خرج الطاقة والاقتصاد في استهلاك الوقود وأداء الانبعاثات.
مزايا سبائك التيتانيوم في تطبيقات الذراع المتأرجح للسيارات
خفيف الوزن
تبلغ كثافة سبائك التيتانيوم عادةً حوالي 4.5 جم/سم مكعب، وهي أقل بكثير من المعادن التقليدية مثل الفولاذ. إن استخدام سبائك التيتانيوم لتصنيع الأذرع المتأرجحة للسيارات يمكن أن يقلل بشكل كبير من وزن المحرك، وبالتالي تقليل الوزن الإجمالي للمركبة. ويساعد ذلك على تحسين أداء التسارع والتعامل والاقتصاد في استهلاك الوقود.
قوة عالية
تتميز سبائك التيتانيوم بقوة عالية، حيث تصل قوة الشد إلى 600-1200 ميجاباسكال أو أعلى. أثناء تشغيل الأذرع المتأرجحة للسيارات، فإنها تحتاج إلى تحمل قوى كبيرة. تضمن القوة العالية لسبائك التيتانيوم عدم تشوه أو كسر الذراع المتأرجح أثناء الاستخدام طويل الأمد، مما يضمن التشغيل الطبيعي لمجموعة صمامات المحرك.
مقاومة ممتازة للتآكل
بيئة العمل لمحرك السيارة قاسية، والذراع المتأرجح يتعرض لدرجات حرارة عالية، وضغوط عالية، والتآكل الناتج عن المواد الكيميائية المختلفة. تتميز سبائك التيتانيوم بمقاومة ممتازة للتآكل، ومقاومة التآكل الناتج عن الأكسدة والأحماض والقلويات والمواد الكيميائية الأخرى، مما يزيد من عمر خدمة الذراع المتأرجح ويقلل تكاليف صيانة المحرك.
أداء التعب الجيد
أثناء تشغيل المحرك، يحتاج الذراع المتأرجح للسيارة إلى الخضوع لحركة ترددية مستمرة وتحمل الأحمال المتناوبة. تتمتع سبائك التيتانيوم بأداء إجهاد ممتاز، وتحافظ على خواصها الميكانيكية تحت التحميل الدوري المتكرر، مما يقلل من توليد وانتشار شقوق التعب، ويحسن موثوقية ومتانة الذراع المتأرجح.
فقدان-مبدأ عملية صب الرقاقة
إن صب الرقاقة المفقودة-، والمعروف أيضًا باسم صب الاستثمار، عبارة عن عملية صب دقيقة. مبدأها الأساسي هو كما يلي: أولاً، يتم تصنيع نموذج الشمع حسب الشكل المطلوب للذراع المتأرجح للسيارة. بعد ذلك، يتم طلاء طبقات متعددة من المواد المقاومة للحرارة على سطح نموذج الشمع لتكوين غلاف متجانس. بعد ذلك، يتم تسخين القشرة، مما يتسبب في ذوبان نموذج الشمع وتدفقه للخارج، وبالتالي تشكيل تجويف داخل القشرة يطابق شكل الذراع الهزاز. وأخيرا، يتم سكب سبائك التيتانيوم المنصهرة في تجويف غلاف القالب. بعد أن يبرد ويتصلب، تتم إزالة غلاف القالب للحصول على صب الذراع المتأرجح للسيارة المطلوب.
عملية محددة لصب النفايات-من سبائك التيتانيوم ذات الذراع المتأرجحة للسيارات
1. تصميم القالب وتصنيعه: استنادًا إلى الرسومات التصميمية للذراع المتأرجح للسيارة، يتم إنشاء نموذج ثلاثي الأبعاد للقالب باستخدام برنامج التصميم بمساعدة الكمبيوتر (CAD). ومن ثم، يتم استخدام تكنولوجيا التصنيع باستخدام الحاسب الآلي لتصنيع القالب. تؤثر دقة القالب وجودة سطحه بشكل مباشر على جودة نموذج الشمع؛ لذلك، من الضروري التحكم الصارم في دقة تصنيع القالب.
2. حقن نموذج الشمع: يتم تسخين مادة الشمع إلى حالة منصهرة، ويتم التحكم فيها عادة عند درجة حرارة 60-70 درجة. بعد ذلك، يتم استخدام آلة التشكيل بالحقن لحقن مادة الشمع المنصهرة في تجويف القالب، مع الحفاظ على ضغط معين لفترة من الوقت للسماح لمادة الشمع بملء التجويف بأكمله. يجب تعديل ضغط الحقن ووقته وفقًا لخصائص مادة الشمع وشكل الذراع المتأرجح لضمان دقة الأبعاد وجودة السطح لنموذج الشمع.
3. تشطيب نموذج الشمع: تتم إزالة نموذج الشمع المصبوب بالحقن - من القالب، ويتم الانتهاء من سطحه. قم بإزالة الوميض الزائد والنتوءات والعيوب الأخرى، وتأكد من أن أبعاد وشكل نموذج الشمع يفي بالمتطلبات. بالنسبة للأجزاء التي تتطلب دقة عالية، قد يكون من الضروري إجراء المزيد من المعالجة والتلميع.
4. تجميع نموذج الشمع: لتحسين كفاءة الصب، عادة ما يتم دمج نماذج الشمع المتعددة لتشكيل مجموعة نموذج الشمع. يجب تصميم طريقة التجميع وفقًا لشكل الذراع المتأرجح ومتطلبات عملية الصب، مما يضمن أن تكون طريقة التباعد والاتصال بين نماذج الشمع معقولة لتسهيل تصنيع القشرة وصبها لاحقًا.
1. الطلاء: اغمر مجموعة نموذج الشمع في الطلاء لتغطي السطح بالتساوي. يتكون الطلاء عادةً من مواد حرارية (مثل رمل السيليكا، وأكسيد الالمونيوم، وما إلى ذلك) ومواد رابطة (مثل الزجاج المائي، ومحلول السيليكا، وما إلى ذلك). سمك وتوحيد الطلاء لهما تأثير كبير على جودة القشرة. عادة ما تكون هناك حاجة إلى طبقات متعددة، والتجفيف ضروري بعد كل طلاء.
2. رش الرمل: بعد الطلاء، ضع مجموعة نموذج الشمع في جهاز رش الرمل لرش طبقة من الرمل المقاوم للحرارة على سطحه. يجب تحديد حجم الجسيمات والمادة المصنوعة من الرمل وفقًا لمتطلبات الغلاف الحراري. بشكل عام، يتم تطبيق الرمل عدة مرات، من الرمل الخشن إلى الرمل الناعم، لتشكيل طبقات مختلفة من هيكل الصدفة. الغرض من تطبيق الرمل هو زيادة قوة ونفاذية القشرة.
3. التجفيف والتصلب: بعد الطلاء وتطبيق الرمل، تحتاج القشرة إلى الخضوع لعملية تجفيف وتصلب للسماح للمادة الرابطة بالتفاعل كيميائيًا، وربط المواد المقاومة للحرارة معًا لتكوين قشرة صلبة. يجب تعديل معلمات عملية التجفيف والتصلب (مثل درجة الحرارة والرطوبة والوقت) وفقًا لنوع المادة الرابطة وسمك القشرة. بشكل عام، تتطلب الأصداف التي تستخدم مواد ربط السيليكا وقتًا أطول للتجفيف وتحتاج إلى التجفيف في بيئة ذات رطوبة منخفضة نسبيًا.
4. إزالة الشمع: يتم وضع القشرة المجففة والمتصلبة في جهاز إزالة الشمع، حيث يؤدي التسخين إلى إذابة نموذج الشمع، مما يؤدي إلى تدفقه خارج القشرة. هناك العديد من طرق إزالة الشمع، بما في ذلك عادة إزالة الشمع بالماء الساخن، وإزالة الشمع بالبخار، وإزالة الشمع بالميكروويف. أثناء إزالة الشمع، يجب التحكم في درجة الحرارة والوقت بعناية لضمان ذوبان نموذج الشمع وإزالته بالكامل، مع تجنب تلف الغلاف.
5. الحرق: بعد إزالة الشمع، يجب حرق غلاف القالب لإزالة الرطوبة المتبقية والمواد العضوية، وتحسين قوته ومقاومته للانكسار. يجب ضبط درجة حرارة ووقت الحرق وفقًا للمادة وهيكل غلاف القالب، بشكل عام عند درجة حرارة عالية تبلغ 800-1200 درجة لعدة ساعات. يجب أن تتمتع قشرة القالب المحروقة بالقوة والنفاذية الكافية لتحمل صب سائل سبائك التيتانيوم ذي درجة الحرارة العالية.
1. صهر سبائك التيتانيوم: يتم صهر المواد الخام لسبائك التيتانيوم باستخدام فرن الصهر بالحث الفراغي. يتم وضع المواد الخام لسبائك التيتانيوم في بوتقة ويتم تسخينها إلى حالة منصهرة تحت الفراغ. أثناء عملية الصهر، يجب التحكم بشكل صارم في درجة حرارة الفرن ومستوى الفراغ ووقت الذوبان لضمان التركيب الكيميائي الموحد لسبائك التيتانيوم وتقليل محتوى الشوائب. في الوقت نفسه، لمنع التفاعلات الكيميائية بين سبائك التيتانيوم والبوتقة أثناء عملية الذوبان، عادة ما يتم استخدام مواد بوتقة خاصة (مثل بوتقات أكسيد الإيتريوم).
2. الصب: يتم نقل سبائك التيتانيوم المنصهرة إلى نظام البوابات عبر مغرفة ثم يتم سكبها بسرعة في تجويف غلاف القالب. يجب أن تتم عملية الصب تحت فراغ معين أو جو وقائي لمنع سبائك التيتانيوم المنصهرة من التفاعل مع الأكسجين والنيتروجين وما إلى ذلك في الهواء، مما يؤدي إلى عيوب مثل المسامية والشوائب. يجب تعديل درجة حرارة الصب وسرعته وفقًا لخصائص سبيكة التيتانيوم وشكل الذراع المتأرجح لضمان أن سبيكة التيتانيوم المنصهرة تملأ التجويف بالكامل، مع تجنب العيوب مثل الحشو غير الكامل والإغلاق البارد.
1. إزالة القشرة: بعد أن يتم تبريد سبائك التيتانيوم وتصلبها، تتم إزالة القشرة باستخدام الطرق الميكانيكية (مثل السفع الرملي الاهتزازي، السفع الرملي، وما إلى ذلك). يجب توخي الحذر لتجنب إتلاف الصب أثناء إزالة القشرة.
2. قطع البوابة: يتم فصل الصب عن نظام البوابات، ويتم إزالة البوابات الزائدة والروافع. يجب أن يتم طحن منطقة البوابة المقطوعة وتشطيبها لجعل سطحها أملسًا.
3. المعالجة الحرارية: لتحسين الخواص الميكانيكية لصب سبائك التيتانيوم، عادة ما تكون المعالجة الحرارية مطلوبة. تشمل عمليات المعالجة الحرارية الشائعة التلدين والتبريد والتلطيف. يجب تحديد معلمات عملية المعالجة الحرارية بناءً على تركيبة سبائك التيتانيوم والاستخدام المقصود للصب للحصول على الخواص الميكانيكية المثالية.
4. المعالجة السطحية: تشمل المعالجة السطحية للصب التلميع والتخميل والطلاء. الغرض من معالجة السطح هو تحسين جودة السطح ومقاومة التآكل للمصبوب، مع تلبية متطلبات المظهر للذراع المتأرجح للسيارة.
5. فحص الجودة: يتم إجراء فحص الجودة الشامل على صب الذراع المتأرجح للسيارة المعالجة. يتضمن محتوى الفحص دقة الأبعاد ودقة الشكل وجودة السطح والخصائص الميكانيكية. تشمل طرق الفحص شائعة الاستخدام آلة قياس الإحداثيات (CMM)، وتحليل المعادن، واختبار الصلابة، واكتشاف العيوب. فقط المسبوكات التي اجتازت فحصًا صارمًا يمكنها الانتقال إلى مراحل التجميع والاستخدام اللاحقة.
التحديات والحلول التقنية الرئيسية في مجال-النفايات المصبوبة لسبائك التيتانيوم المستخدمة في الأذرع الهزازة للسيارات
1. تحليل التحدي: تتميز سبائك التيتانيوم بأنها شديدة التفاعل كيميائيًا وتتفاعل بسهولة مع الأكسجين والنيتروجين الموجود في الهواء أثناء الانصهار في درجات حرارة عالية-، مما يؤدي إلى امتصاص كميات كبيرة من الغاز. وهذا يؤدي إلى عيوب مثل المسامية والشوائب في الصب، مما يقلل من خصائصه الميكانيكية وجودته.
2. الحل: استخدام تكنولوجيا الصهر بالحث الفراغي للحفاظ على فراغ عالي في الفرن أثناء الصهر، مما يقلل الاتصال بين سبائك التيتانيوم والهواء. وفي الوقت نفسه، استخدم مواد خام-عالية الجودة وتحكم بشكل صارم في محتوى الغاز في المواد الخام. علاوة على ذلك، فإن إضافة كميات مناسبة من مزيلات الأكسدة وعوامل تفريغ الغاز أثناء الذوبان يمكن أن يؤدي إلى تقليل محتوى الغاز في سبائك التيتانيوم.
1. تحليل التحدي: عند درجات الحرارة العالية، تتفاعل سبائك التيتانيوم كيميائيًا مع مادة القالب، وتشكل طبقة تفاعل بينية تؤثر على جودة السطح ودقة أبعاد الصب. خاصة عند استخدام مواد القالب التي تحتوي على السيليكون، فإن التفاعل بين التيتانيوم والسيليكون يمكن أن يسبب عيوب مثل التصاق الرمل والشقوق على سطح الصب.
2. الحلول: حدد مواد الغلاف وأنظمة الطلاء المناسبة لتقليل التفاعلات الكيميائية بين الغلاف وسبائك التيتانيوم. على سبيل المثال، استخدم مواد حرارية مثل رمل الزركون وأكسيد الإيتريوم كمواد الطبقة السطحية للقشرة، حيث تتمتع هذه المواد بتوافق كيميائي جيد مع سبائك التيتانيوم. في الوقت نفسه، قم بإجراء معالجة خاصة على الغلاف، مثل طلاء سطح الغلاف بطبقة عازلة لمنع الاتصال المباشر بين سبائك التيتانيوم والقشرة.
1. التحديات: أثناء صب الشمع- المفقود، يصعب التحكم في دقة أبعاد المصبوبات بسبب عوامل مثل انكماش نمط الشمع، وتمدد وانكماش القشرة، وانكماش تصلب سبائك التيتانيوم. خاصة بالنسبة للأذرع المتأرجحة للسيارات ذات الأشكال المعقدة- ذات متطلبات الدقة العالية، فإن انحرافات الأبعاد قد تمنع تجميعها بشكل صحيح واستخدامها مع المكونات الأخرى.
2. الحلول: تقليل معدل انكماش نمط الشمع من خلال التحكم الدقيق في معلمات عملية الحقن. أثناء عملية تصنيع الغلاف، حدد بشكل عقلاني مواد الغلاف ومعلمات العملية للتحكم في تمدد وانكماش الغلاف. في الوقت نفسه، يتم استخدام تقنية المحاكاة الحاسوبية لمحاكاة عملية الصب عدديًا، والتنبؤ بانكماش الصب، وتصحيح أبعاد القالب بناءً على نتائج المحاكاة. أثناء عملية تصنيع الصب، يتم استخدام -معدات وعمليات تصنيع عالية الدقة لإجراء مزيد من المعالجة وتصحيح عملية الصب، مما يضمن أن دقة الأبعاد تلبي المتطلبات.
1. التحديات: في عملية صب الشمع- المفقودة لسبائك التيتانيوم، نظرًا لضعف السيولة ومعدل التصلب السريع لسبائك التيتانيوم، يتم إنشاء عيوب مثل المسامية ومسامية الانكماش والشوائب بسهولة داخل عملية الصب، مما يؤثر على الخواص الميكانيكية وموثوقية الصب.
2. الحلول: تحسين تصميم نظام البوابات لتحسين السيولة وقدرة التعبئة لسبائك التيتانيوم المنصهرة. من خلال ضبط موضع وحجم البوابة والناهض بشكل عقلاني، تأكد من أن سبائك التيتانيوم المنصهرة يمكن أن تملأ التجويف بالكامل بسلاسة، وتجنب الدوامات وانحباس الغاز. وفي الوقت نفسه، تعزيز معالجة التكرير وإزالة الغازات لسبائك التيتانيوم أثناء عملية الصهر لتقليل محتوى الغاز والإدراج في الصب. بالإضافة إلى ذلك، يتم استخدام تقنيات الكشف عن العيوب المتقدمة (مثل اختبار الموجات فوق الصوتية واختبار الأشعة السينية) لإجراء عمليات فحص الجودة الداخلية للمسبوكات، مما يتيح اكتشاف العيوب الداخلية ومعالجتها في الوقت المناسب.
آفاق تطبيق سبائك التيتانيوم المفقودة-المصبوبة برقائق الأذرع المتأرجحة للسيارات
مع التطور المستمر لصناعة السيارات، أصبحت متطلبات أداء المحركات أكثر صرامة. تحتاج محركات السيارات عالية الأداء-إلى كثافة طاقة أعلى واستهلاك أقل للوقود وانبعاثات أقل. يمكن للأذرع المتأرجحة للسيارات المصنعة باستخدام تكنولوجيا صب الرقاقة المفقودة من سبائك التيتانيوم-نظرًا لمزاياها المتمثلة في الوزن الخفيف والقوة العالية والمقاومة الجيدة للتآكل، أن تعمل على تحسين أداء المحرك وموثوقيته بشكل فعال. لقد بدأ بالفعل استخدام الأذرع المتأرجحة المصنوعة من سبائك التيتانيوم تدريجيًا في محركات بعض-العلامات التجارية الراقية للسيارات، كما أن آفاق تطبيقها المستقبلية واسعة جدًا.
لقد أدى تطوير مركبات الطاقة الجديدة إلى زيادة الطلب على الوزن الخفيف والأداء العالي لمكونات السيارات. على الرغم من أن نظام الطاقة لمركبات الطاقة الجديدة يختلف عن نظام مركبات الوقود التقليدية، إلا أن المكونات مثل الأذرع المتأرجحة في مجموعة صمامات المحرك تظل لا غنى عنها. يمكن للأذرع المتأرجحة المصنوعة من سبائك التيتانيوم المفقودة- أن تلبي متطلبات مركبات الطاقة الجديدة للمكونات خفيفة الوزن وعالية الأداء-، مما يساعد على تحسين نطاق القيادة والأداء العام لمركبات الطاقة الجديدة.
وبعيدًا عن قطاع السيارات، فإن تقنية صب الشمع المفقود من سبائك التيتانيوم- لها أيضًا قيمة تطبيقية كبيرة في مجال الطيران والمجالات الأخرى. تتمتع صناعة الطيران بمتطلبات عالية للغاية فيما يتعلق بجودة وأداء المكونات، كما أن القوة العالية والكثافة المنخفضة والمقاومة الجيدة للتآكل للأذرع المتأرجحة المصنوعة من سبائك التيتانيوم تجعلها مثالية للاستخدام في محركات الطائرات والمركبات الفضائية وغيرها من المعدات. من خلال تحسين عملية صب الشمع المفقود-من سبائك التيتانيوم وتحسين جودة وأداء المصبوبات، من المأمول أن يتم توسيع تكنولوجيا صب الشمع المفقود من سبائك التيتانيوم-للأذرع المتأرجحة للسيارات لتشمل نطاقًا أوسع من المجالات.


إرسال التحقيق
