




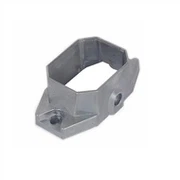
قطار قفل حالة أجزاء MIM
قوة الشد σb (MPa) أكبر من أو تساوي 520
قوة الخضوع الشرطية σ 0. 2 (MPa) أكبر من أو تساوي 205
استطالة δ5 (بالمائة) أكبر من أو تساوي 40
تخفيض المساحة ψ (بالمائة) أكبر من أو يساوي 60
مقدمة المنتج
قطار قفل أجزاء MIM | |||||||||
بند | مادة | عملية الإنتاج | درجة حرارة التكلس | قالب | العادة | ||||
حقيبة قفل القطار | 304 | صب حقن المعادن | 1350 درجة -1500 درجة | ليتم تخصيصها | نعم | ||||
التركيب الكيميائي | ج: أقل من أو يساوي {{0}}. 0 8 ، سي: أقل من أو يساوي 1. 0 مليون: أقل من أو يساوي 2. {{12 }}، Cr: 18. 0-20. 0، Ni: 8. {{1 0}}. 5، S: أقل من أو يساوي 0.03، P: أقل من أو يساوي 0.035 ن أقل من أو يساوي 0.1 | ||||||||
المواد المتاحة | الفولاذ المقاوم للصدأ منخفض الكربون ، سبائك التيتانيوم (Ti ، TC4) ، سبائك النحاس ، سبائك التنغستن ، السبائك الصلبة ، سبائك درجات الحرارة العالية (718 ، 713) | ||||||||
ينهي | دقة الأبعاد | كثافة المنتج | علاج المظهر | الوزن المناسب | |||||
الخشونة 1-5 ميكرومتر | (± {0}. 1 بالمائة - ± 0.5 بالمائة) | 92-95 بالمائة | انعكاس المرآة | 0.03g-400g) | |||||
الخواص الميكانيكية | قوة الشد σb (MPa) أكبر من أو تساوي 520 | ||||||||
Qinhuangdao Zhongwei Precision Machine Parts Co.، Ltd. هي مؤسسة متخصصة في إنتاج منتجات صب حقن مسحوق المعادن. تقع الشركة في منطقة التنمية الاقتصادية والتكنولوجية Qinhuangdao. لديها خبرة في التكنولوجيا والتصنيع المتقدمة في مجال صب حقن مسحوق المعادن في الداخل والخارج ، وقد جمعت العديد من المواهب النخبة في هذه الصناعة. إنها شركة محترفة تتمتع بأكبر قدر من التطور في الصناعة. تلتزم الشركة بتحسين إنتاجية العملاء ، وتزويد العملاء بخدمات عالية الجودة في العملية برمتها من تصميم منتج أجزاء MIM لحافظة القطار ، والتطوير إلى دعم الإنتاج.
عملية تشكيل المعادن بالحقن هي تقنية متطورة ومتطورة للتطوير المتعمق لتقنية تعدين المساحيق المعاصرة. إنه يدمج بشكل مثالي ميتالورجيا المساحيق التقليدية وتكنولوجيا صب الحقن ، ويتغلب على الكثافة المنخفضة ، والمواد غير المتساوية ، والخصائص الميكانيكية المنخفضة وصعوبة منتجات المسحوق المعدنية التقليدية. لقد كسرت أوجه القصور في تشكيل الأجزاء المعقدة ذات الجدران الرقيقة العقبات التي لا يمكن التغلب عليها للتكنولوجيا التقليدية في إنتاج أجزاء سبائك عالية الدقة وعالية الكثافة وثلاثية الأبعاد. قامت Zhongwei بدمج تقنية MIM المتقدمة من اليابان وألمانيا ، ولديها العديد من كبار الخبراء التقنيين في الصناعة. وصلت المنتجات التي طورتها الشركة أو تجاوزت مؤشرات الأداء لمنتجات أجنبية مماثلة ويمكن أن تحل محل الواردات تمامًا.
تمتلك الشركة قدرة إنتاج سنوية تبلغ 30 طنًا من منتجات MIM ، ويمكنها تخصيص وإنتاج مختلف الأجزاء الصغيرة والمعقدة المصنوعة من الحديد والفولاذ المقاوم للصدأ والسبائك الصلبة وسبائك التنجستن وسبائك Kovar وغيرها من المواد وفقًا لاحتياجات العملاء. تم استخدام المنتجات التي تنتجها الشركة على نطاق واسع في صناعة الطيران والأقفال والإلكترونيات والصناعة العسكرية والسيارات والدراجات النارية والمعدات الطبية وآلات الخياطة والسلع الاستهلاكية الراقية وغيرها من الصناعات.
نرحب بالأصدقاء من جميع مناحي الحياة للتفاوض بشأن الأعمال التجارية!
عناصر تحقيق تكنولوجيا حقن المعادن
الغرض من هذا التطبيق هو إنتاج قوالب معدنية معقدة من خلال عملية صب حقن المعادن.
لذلك ، يقترح التطبيق الحالي طريقة لإنتاج أجزاء مقولبة ذات أشكال هندسية معقدة ، حيث يتم تجهيز واحد أو أكثر من الإضافات في قالب أداة قولبة بالحقن بحيث يتم ذلك من خلال واحد أو أكثر من الإدخالات أو شكل واحد أو أكثر مع القالب تجويف مطابق لشكل الصب.
لهذا الغرض ، يتم تحضير مركب قولبة مملوء بالمسحوق بما في ذلك مادة رابطة مثل مادة رابطة عضوية ومسحوق مصنوع من مادة قابلة للتلبد لإنتاج جزء مقولب متكلس. على سبيل المثال ، يمكن استخدام مساحيق المعادن لإنتاج الأجزاء المعدنية ، وعلى وجه الخصوص يمكن استخدام مساحيق النحاس ومساحيق الألومنيوم ومساحيق الصلب ومساحيق التيتانيوم و / أو مساحيق المعادن النبيلة ، مثل مساحيق البلاتين. في أحد النماذج ، يمكن استخدام مسحوق النحاس عالي النقاء. لإنتاج الأجزاء المشكلة من مواد السبائك ، من الممكن أيضًا استخدام مساحيق مصنوعة من سبائك معدنية مثل سبائك الألومنيوم. لإنتاج الأجزاء المشكلة من مواد السبائك ، يمكن استخدام مساحيق مسبقة الصنع ، أو يمكن توفير خليط من مساحيق العناصر. في نموذج آخر ، يمكن أيضًا استخدام سبيكة رئيسية ، تُضاف إليها مساحيق عنصر واحد أو أكثر.
يتعلق التطبيق الحالي أيضًا بطريقة لإنتاج برغي معدني. يمكن أيضًا استخدام هذه الطريقة بطريقة مختلفة عن الطريقة السابقة ، حيث يتم توفير إدخال واحد أو أكثر. يحتفظ مقدم الطلب أيضًا بالحق في المطالبة بهذه الطريقة لإنتاج الأجزاء الحلزونية التي تختلف عن الميزات المتبقية للطريقة المقترحة لإنتاج الأجزاء المقولبة ذات الأشكال الهندسية المعقدة ، أي على وجه الخصوص ، لا تشمل الإدخال الموصوف . يتم الجمع بين كلتا الطريقتين في تجسيد محتمل.
وفقًا للفن السابق ، يتم إنتاج الحلزونات المعدنية مثل الملفات أو النوابض عن طريق لف سلك مثل سلك دائري أو ملفوف. في التصنيع الصناعي ، تتم عملية اللف بشكل آلي ، خاصة بالنسبة للحلزونات البسيطة والدُفعات الكبيرة ، حيث تتم عملية اللف على آلات لف خاصة. ومع ذلك ، لا يمكن استخدام أنظمة اللف الأوتوماتيكية إلا إلى مدى محدود للملفات الصغيرة الدقيقة ، أو الملفات ذات عامل التعبئة العالي ، أو حيث توجد متطلبات خاصة للصلابة ، والتي تؤدي ، على سبيل المثال ، إلى تعقيد مرتفع وتكاليف عالية أثناء التصنيع.
لإنتاج لولب معدني وفقًا لطريقة التطبيق الحالي ، يتم توفير تجويف لولبي في أداة التشكيل بالحقن.
يُملأ التجويف بمركب قولبة يتكون من مسحوق مصنوع من مادة قابلة للتلبد. عن طريق معالجة مركب القولبة ، يتم إنتاج جسم أخضر ، والذي يتم إزالته لاحقًا من أداة التشكيل بالحقن. ثم يتم إزالة الشحوم والتلبيد من الجسم الأخضر.
من خلال إنتاج اللولب كجسم مُشكَّل باستخدام عملية القولبة بالحقن ، يمكن تحقيق المزيد من المرونة فيما يتعلق بهندسة اللولب. يمكن زيادة المرونة من خلال الاستخدام المحتمل للإدخالات.
يمكن تشكيل التجويف الحلزوني بواسطة قالب أداة التشكيل بالحقن. ومع ذلك ، يمكن أيضًا تشكيلها من واحد أو أكثر من الحشوات المرتبة في القالب ، أو مع قالب أداة التشكيل بالحقن. قد تكون هذه الإدخالات على وجه الخصوص هي الإدخالات المذكورة أعلاه التي لها الخصائص الموضحة في هذا التطبيق.
لإنتاج اللولب ، يتم تحضير مركب قولبة مملوء بالمسحوق ، بما في ذلك مادة رابطة مثل مادة رابطة عضوية ، ومسحوق مصنوع من مادة قابلة للتلبد لإنتاج جزء مصبوب متكلس. على سبيل المثال ، يمكن استخدام مساحيق المعادن لإنتاج الأجزاء المعدنية ، وعلى وجه الخصوص يمكن استخدام مساحيق النحاس ومساحيق الألومنيوم ومساحيق الصلب ومساحيق التيتانيوم و / أو مساحيق المعادن النبيلة ، مثل مساحيق البلاتين. في أحد النماذج ، يمكن استخدام مسحوق النحاس عالي النقاء. لإنتاج الأجزاء المشكلة من مواد السبائك ، من الممكن أيضًا استخدام مساحيق مصنوعة من سبائك معدنية مثل سبائك الألومنيوم. لإنتاج الأجزاء المشكلة من مواد السبائك ، يمكن استخدام مساحيق مسبقة الصنع ، أو يمكن توفير خليط من مساحيق العناصر. في نموذج آخر ، يمكن أيضًا استخدام سبيكة رئيسية ، تُضاف إليها مساحيق عنصر واحد أو أكثر.
بشكل مفيد ، يمكن استخدام التجسيدات الموصوفة أدناه اختياريًا بالاقتران مع جميع الطرق الموضحة في هذا التطبيق.
في أحد النماذج ، يتم استخدام خليط مسحوق مصنوع من مسحوق معدني ومسحوق خزفي لعمل بنية سيرميت.
في أحد النماذج ، يشتمل الرابط العضوي على بوليمر لدن حراريًا واحدًا على الأقل. في أحد النماذج ، يمكن أن يشتمل الرابط العضوي أيضًا على مادة ملدنة قابلة للذوبان عن قصد و / أو بوليمر ثاني قابل للتحلل عن قصد. على سبيل المثال ، يمكن أن يتحلل البوليمر الثاني حراريًا أو تحفيزيًا.
في تجسيدات مختلفة ، قد تحتوي المادة اللاصقة العضوية أيضًا على مكونات إضافية مثل المواد الخافضة للتوتر السطحي ، والمتوافقة ، وعوامل الترطيب ، والقليل من البوليمرات ، والبوليمرات قصيرة السلسلة ، و / أو الملدنات الأخرى.
في تجسيدات مختلفة ، يعتمد تكوين المادة الرابطة العضوية على تكوين المسحوق لتجنب تفاعل كيميائي للمادة الرابطة مع المسحوق وعلى سبيل المثال لتحقيق ترطيب كافٍ للمسحوق.
اعتمادًا على تركيبة مركب القولبة ، يمكن تحقيق خصائص مختلفة للمواد ، مثل التوصيل الكهربائي المحدد.
في أحد النماذج ، يمكن أن يشتمل مركب القولبة على سبيل المثال على مسحوق صلب ، على سبيل المثال لإنتاج النوابض الفولاذية. في أحد النماذج ، قد يشتمل مركب التشكيل أيضًا على مسحوق نحاس ، على سبيل المثال مصنوع من النحاس عالي التوصيل ، على سبيل المثال لتحضير ملفات نحاسية.
على سبيل المثال ، يتم خلط مركبات الصب المملوءة بالمسحوق ثم تجانسها ، ويفضل أن يكون ذلك تحت القص العالي. يمكن القيام بذلك باستخدام لفات القص أو آلات البثق ، على سبيل المثال باستخدام آلات بثق ثنائية اللولب. ومع ذلك ، يمكن أيضًا إجراء الخلط و / أو التجانس لمركب القولبة عن طريق العجن أو بمزيج من العجن والبثق.
في خطوة واحدة من الطريقة ، يتم ملء التجويف بمركب تشكيل مملوء بمسحوق معدني عن طريق حقن مركب الصب في التجويف. في أحد النماذج ، تكون درجة حرارة مركب القولبة المحقون 50 درجة على الأقل ، ويفضل أن لا تقل عن 100 درجة ، ويفضل على وجه الخصوص على الأقل 120 درجة ، ودرجة الحرارة لا تتجاوز 300 درجة ، ويفضل ألا تتجاوز 250 درجة ، ويفضل ألا تتجاوز تتجاوز 200 درجة.
بعد ذلك ، يتم إنتاج جسم أخضر عن طريق معالجة مركب القولبة. عادة ما يتم ترسيخ مركب القولبة عن طريق تبريد مركب القولبة. يشكل الجسم الأخضر منتجًا وسيطًا مع إدخال واحد أو أكثر. تتم إزالة المنتج الوسيط من أداة القولبة بالحقن.
في خطوة لاحقة ، تتم إزالة إدراج واحد أو أكثر. عادة ما يتم إتلاف الإدخالات في هذه العملية.
في خطوة واحدة ، تتم إزالة المادة الرابطة عن طريق تقشير الجسم الأخضر ، على سبيل المثال عن طريق التنقية الكيميائية و / أو التحفيزية و / أو الحرارية.
في خطوة واحدة ، يتم تكثيف الجزء المصبوب عن طريق التلبيد ، حيث يمكن إعطاء الجزء المصبوب الشكل النهائي المطلوب.
في أحد النماذج ، تتم أولاً إزالة واحد أو أكثر من المواد المُدخلة ، ثم يتم إزالة الشحوم من الجسم الأخضر وتلبيده. في حالة عدم وجود ملحق ، في أحد التجسيدات ، تتم إزالة الجسم الأخضر من تجويف أداة التشكيل بالحقن ومعالجته لاحقًا ، وإزالة الشحوم والتلبيد إذا لزم الأمر.
في أحد النماذج ، يتم إجراء الإزالة وإزالة الشحوم في نفس الخطوة. في أحد النماذج ، يمكن إزالة واحد أو أكثر من المواد المُدخلة عن طريق الاحتراق أثناء إزالة الشحوم الحرارية.
في أحد النماذج ، في خطوة في اتجاه مجرى النهر لإزالة المادة المُدخلة أو المُدخَلات ، يتم غسل الجسم الأخضر ميكانيكيًا لإزالة بقايا المُدخل أو المُدخَلات من الجسم الأخضر.
يتم تحقيق خلط تغذية MIM في ظل العمل المشترك للتأثير الحراري وقوة القص. يجب ألا تكون درجة حرارة الخلط عالية جدًا ، وإلا فقد يتحلل الرابط أو قد يحدث فصل طور المسحوق والرابط بسبب اللزوجة المنخفضة جدًا. بالنسبة لقوة القص ، فإنها تختلف حسب طريقة الخلط. تشتمل أجهزة الخلط المستخدمة بشكل شائع في MIM على آلات بثق ثنائية اللولب ، وخلاطات دافعة على شكل حرف Z ، وآلات بثق أحادية اللولب ، وآلات بثق بمكبس ، وخلاطات كوكبية مزدوجة ، وخلاطات مزدوجة الكاميرات ، وما إلى ذلك. نطاق 1-1000 باسكال.
طريقة الخلط هي بشكل عام إضافة مكونات ذات درجة انصهار عالية للصهر ، ثم خفض درجة الحرارة ، وإضافة مكونات ذات نقطة انصهار منخفضة ، ثم إضافة مسحوق معدني على دفعات. هذا يمكن أن يمنع تغويز أو تحلل مكونات نقطة الانصهار المنخفضة ، وإضافة مسحوق معدني على دفعات يمكن أن يمنع الزيادة السريعة في عزم الدوران الناتج عن التبريد السريع للغاية ويقلل من فقدان المعدات.
بالنسبة لطريقة التغذية عند خلط المساحيق بأحجام مختلفة من الجسيمات ، تقدم براءة الاختراع اليابانية: أولاً أضف مسحوقًا سميكًا 15-40 مذريًا من الماء إلى الموثق ، ثم أضف 5-15 مسحوق أم ، ثم أضف المسحوق باستخدام درجة المسحوق أقل من أو تساوي 5um ، بحيث يختلف انكماش المنتج النهائي قليلاً. من أجل تغطية طبقة من المادة اللاصقة بالتساوي حول المسحوق ، يمكن أيضًا إضافة مسحوق المعدن مباشرةً إلى مكون نقطة الانصهار العالية ، ثم يتم إضافة مكون نقطة الانصهار المنخفضة ، وأخيراً يمكن إزالة الهواء. على سبيل المثال ، أضاف أنور تعليق PMMA مباشرةً إلى مسحوق الفولاذ المقاوم للصدأ للخلط ، ثم أضاف محلول PEG المائي ، وجففه ، ثم أزل الهواء أثناء التقليب. يستخدم O'connor الخلط بالمذيبات ، أولاً الخلطات الجافة SA والمسحوق ، ثم يضيف مذيب THF ، ثم يضيف البوليمر ، بعد هروب THF في الحرارة ، ثم يضيف المسحوق والخلطات للحصول على تغذية موحدة.
• القولبة بالحقن
الغرض من الحقن هو الحصول على جسم أخضر مصبوب MIM بدون عيوب وترتيب موحد للجزيئات بالشكل المطلوب. أولاً ، يتم تسخين العلف الحبيبي إلى درجة حرارة عالية معينة لجعله سائلاً ، ثم يتم حقنه في تجويف القالب ليبرد للحصول على جسم أخضر صلب بالشكل المطلوب ، ثم يتم إخراجها من القالب إلى الحصول على شكل MIM فارغ. تتوافق هذه العملية مع عملية قولبة حقن البلاستيك التقليدية ، ولكن نظرًا لارتفاع نسبة المسحوق في تغذية MIM ، هناك اختلافات كبيرة في معلمات العملية والجوانب الأخرى لعملية التشكيل بالحقن ، والتحكم غير السليم عرضة لعيوب مختلفة.
• المقشود
منذ ظهور تقنية MIM ، مع أنظمة الربط المختلفة ، تم تشكيل مجموعة متنوعة من مسارات عملية MIM ، كما أن طرق إزالة الشحوم متنوعة أيضًا. تم تقصير وقت إزالة الشحوم من الأيام القليلة الأولى إلى بضع ساعات. من خطوات إزالة الشحوم ، يمكن تقسيم جميع طرق إزالة الشحوم تقريبًا إلى فئتين: الأولى هي طريقة إزالة الشحوم المكونة من خطوتين. تتضمن طريقة إزالة الشحوم المكونة من خطوتين إزالة الشحوم بالمذيبات بالإضافة إلى إزالة الشحوم الحرارية وإزالة الشحوم من السيفون - إزالة الشحوم الحرارية ، وما إلى ذلك. طريقة إزالة الشحوم ذات الخطوة الواحدة هي أساسًا طريقة إزالة الشحوم الحرارية من خطوة واحدة ، والطريقة المتقدمة هي طريقة amaetamold. يتم تقديم العديد من طرق إزالة الشحوم التمثيلية MIM أدناه.
• تلبيد
التلبيد هو الخطوة الأخيرة في عملية MIM ، والتلبيد يزيل المسام بين جزيئات المسحوق. يجعل منتجات MIM تصل إلى التكثيف الكامل أو قريبة من التكثيف الكامل. نظرًا لاستخدام كمية كبيرة من المادة الرابطة في تقنية قولبة حقن المعادن ، يكون الانكماش كبيرًا جدًا أثناء التلبيد ، ويصل معدل الانكماش الخطي بشكل عام إلى 13 بالمائة -25 بالمائة ، لذلك هناك مشكلة في التحكم في التشوه والأبعاد التحكم في الدقة. نظرًا لأن معظم منتجات MIM عبارة عن أجزاء ذات أشكال خاصة ذات أشكال معقدة ، فقد أصبحت هذه المشكلة أكثر وضوحًا. التغذية المنتظمة هي عامل رئيسي لدقة الأبعاد والتحكم في التشوه للمنتجات الملبدة النهائية. يمكن أن تقلل الكثافة العالية لصنبور المسحوق من انكماش التلبيد ، كما أنها مفيدة لعملية التلبيد والتحكم في دقة الأبعاد. بالنسبة لمنتجات مثل الفولاذ المقاوم للصدأ والقائم على الحديد ، هناك أيضًا مشكلة التحكم المحتمل للكربون في التلبيد. نظرًا لارتفاع سعر المسحوق الناعم ، تعد طريقة مهمة لتقليل تكلفة إنتاج صب حقن المسحوق لدراسة تقنية التلبيد المحسّنة لمضغوط المسحوق الخشن ، وهو جانب بحث مهم لأبحاث صب حقن مسحوق المعادن.
نظرًا للشكل المعقد وانكماش التلبيد الكبير لمنتجات MIM ، لا تزال معظم المنتجات بحاجة إلى معالجة ما بعد التلبيد بعد التلبيد ، بما في ذلك التشكيل ، والمعالجة الحرارية (الكربنة ، والنترة ، والنترة الكربونية ، وما إلى ذلك) ، والمعالجة السطحية (الطحن الدقيق ، والنيتروجين الأيوني الكيميائي ، الطلاء بالكهرباء ، الكسر بالرصاص ، إلخ) ، إلخ.
عملية صب حقن المعادن

Detection Systems




إرسال التحقيق
